
Proč jsou tvrdokovové nůžky nezbytné pro zpracování vysoce křemíkové GO oceli
Elektrotechnická ocel s orientovaným zrnem je páteří výroby jádra transformátoru a žádná jakost není náročnější než ocel s orientovaným zrnem s vysokým obsahem křemíku. Jeho vynikající magnetické vlastnosti mají svou cenu: stejný obsah křemíku, který snižuje ztráty v jádře, činí materiál abrazivním, tvrdým a obtížně střižitelným. Karbidové nůžky se staly průmyslovým standardem právě z tohoto důvodu. Poskytují odolnost proti opotřebení, stabilitu břitu a přesnost řezání, kterou vyžaduje ocel s orientovaným zrnem s vysokým obsahem křemíku, a chrání jak kvalitu produktu, tak ekonomiku výroby.
Pochopení oceli s vysokým obsahem křemíku
Ocel s orientovaným zrnem s vysokým obsahem křemíku, známá také jako elektroocel s orientovaným zrnem, obvykle obsahuje 2,9 % až 3,5 % hmotnosti křemíku. Přídavek křemíku zvyšuje elektrický odpor, což výrazně snižuje ztráty vířivými proudy v jádrech transformátoru. Řízený proces válcování a žíhání vytváří Gossovu texturu, která zarovnává krystalová zrna ve směru válcování pro optimalizaci vedení magnetického toku.
Výrobci transformátorů spoléhají na tento materiál při výrobě jader, která minimalizují ztráty naprázdno a spolehlivě fungují při vysokých hustotách toku. Je široce používán ve výkonových transformátorech, distribučních transformátorech a statorech velkých generátorů, kde se magnetická účinnost promítá přímo do provozních úspor. Stejné metalurgické vlastnosti, díky kterým je tato ocel magneticky účinná, však také představují vážné problémy pro řezné nástroje.
Kompromis: Vyšší obsah křemíku zlepšuje magnetický výkon, ale zvyšuje tvrdost a křehkost, takže ocel je výrazně hůře střižitelná než běžná nízkouhlíková ocel.
Proč se standardní čepele potýkají se silikonovou ocelí
Konvenční stříhací čepele, obvykle vyrobené z rychlořezné oceli nebo nástrojové oceli, se při zpracování oceli s orientovaným zrnem s vysokým obsahem křemíku rychle opotřebovávají. Tři faktory urychlují degradaci čepele:
- Abrazivní oxidový povlak: Izolační povlak nanesený na ocelový povrch je vysoce abrazivní a na ostří čepele působí jako brusný papír.
- Pracovní kalení: Samotný proces stříhání zpevňuje oblast řezu, takže následné řezy jsou postupně obtížnější.
- Vysoká tvrdost materiálu: S hodnotami tvrdosti výrazně převyšujícími běžnou uhlíkovou ocel způsobuje silikonová ocel rychlejší zaoblení hran a mikrovydrolování.
Jak se čepel otupuje, nemůže čistě zlomit materiál. Místo toho se natahuje a poté roztrhne plech, čímž se podél řezané hrany vytvoří výrazné otřepy. To je místo, kde tvrdokovové nůžky mění ekonomiku a kvalitu celého procesu.
| Výkonový faktor | Vysokorychlostní ocelová čepel | Karbidové nůžky |
|---|---|---|
| Tvrdost | 63 až 67 HRC | 85 až 94 HRA |
| Odolnost proti opotřebení | Mírný | Výborně |
| Stabilita hran | Spravedlivý | Superior |
| Interval přebroušení | Krátký | 3x až 5x déle |
| Ovládání otřepů | Rychle degraduje | Konzistentní |
Hlavní výhody tvrdokovových nůžek
Čepele z karbidu wolframu kombinují extrémní tvrdost s dostatečnou houževnatostí, aby vydržely vysoké rázové střihové síly. Matrice slinutého karbidu poskytuje několik specifických výhod pro zpracování oceli s vysokým obsahem křemíkového zrna:
- Prodloužená životnost mezi přebroušením
- Konzistentní geometrie hran napříč dlouhými výrobními sériemi
- Čistý lom s minimem otřepů a mikrotrhlin
- Vyšší střihové rychlosti bez nadměrného vývinu tepla
Na rozdíl od nástrojové oceli, která měkne při zvýšených teplotách, si tvrdokov zachovává svou tvrdost i při náročném tepelném a mechanickém zatížení. Ačkoli počáteční pořizovací náklady na čepel z tvrdokovu převyšují cenu čepele z rychlořezné oceli, náklady na řez jsou výrazně nižší. Méně výměn kotouče znamená méně prostojů, méně zmetků a nižší mzdové náklady na výměnu nástroje.
Jak kvalita řezání ovlivňuje výkon jádra transformátoru
Výška otřepů a kvalita hrany přímo určují, zda jádro transformátoru splní své cíle magnetické ztráty. Nadměrné otřepy vytvářejí elektrický kontakt mezi sousedními lamelami, což umožňuje tok interlaminárních proudů a zvyšuje ztráty vířivými proudy. Karbidové kotouče vytvářejí čistou, čtvercovou střižnou plochu, udržují výšku otřepů pod přijatelnými prahovými hodnotami a zachovávají izolaci mezi laminacemi.
Přesně řezané listy také zlepšují faktor stohování. Hladké, ploché okraje umožňují laminacím těsně přiléhat k sobě, což zvyšuje efektivní plochu průřezu jádra a snižuje počet listů potřebných k dosažení cílového průřezu toku.
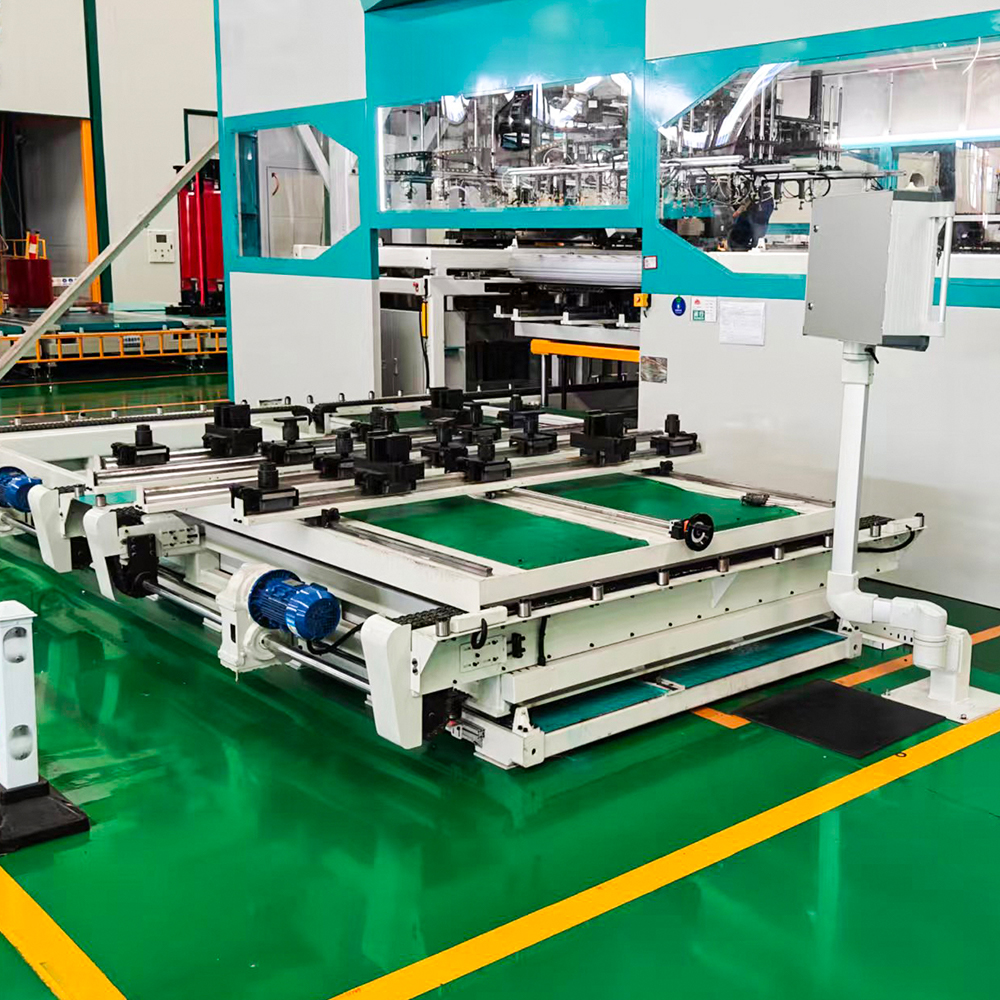
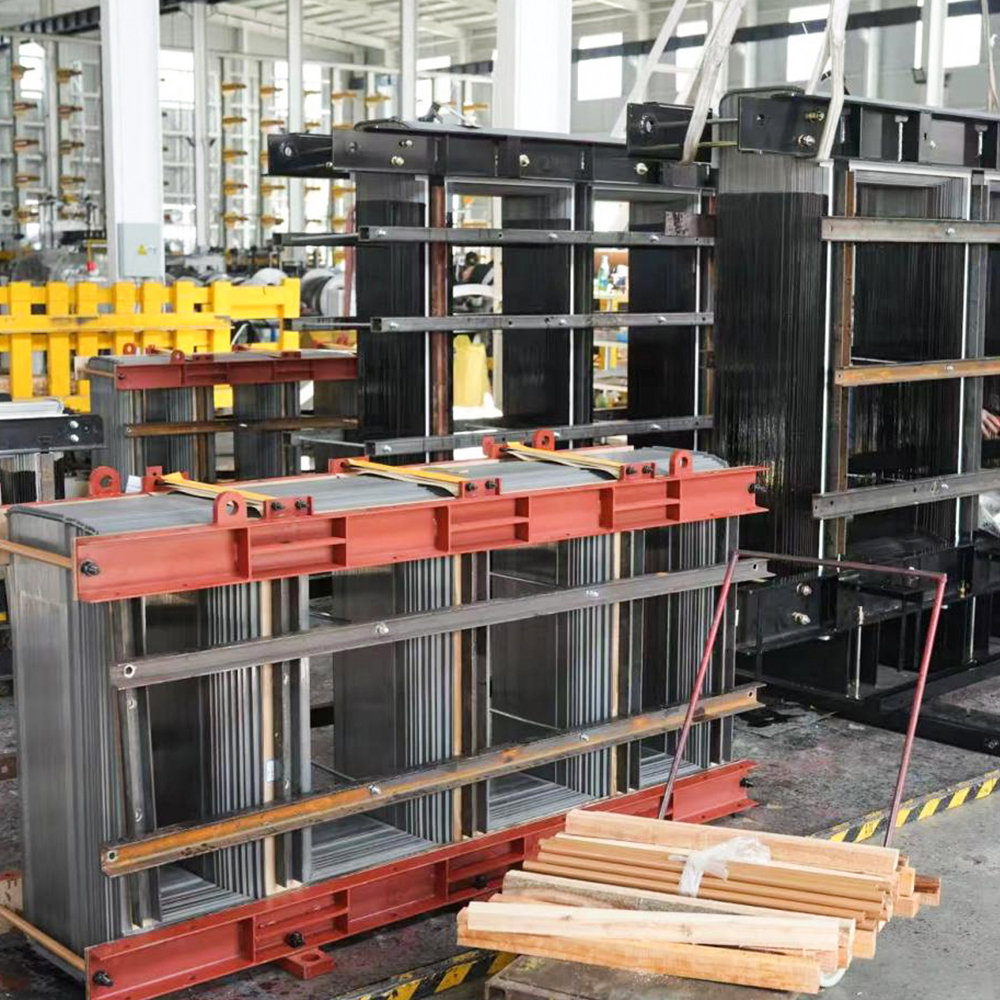
 ZXD-440 Automatická linka pro stohování jádra transformátoru Tato linka navazuje přímo na příčnou stříhací linku a umožňuje současné stříhání a stohování bez ruční manipulace. Zajišťuje konzistentní rozměrovou přesnost napříč laminacemi, což je rozhodující pro následné automatické stohování. Zobrazit produkt →
Následná zařízení, jako jsou automatické linky pro stohování jádra, závisí na rozměrové konzistenci příchozích archů. Čepel, která se pohybuje dokonce o několik mikronů, vytváří progresivní chyby při stohování, které se násobí v tisících laminací.
Tvrdokovové čepele v moderních liniích řezu z křemíkové oceli
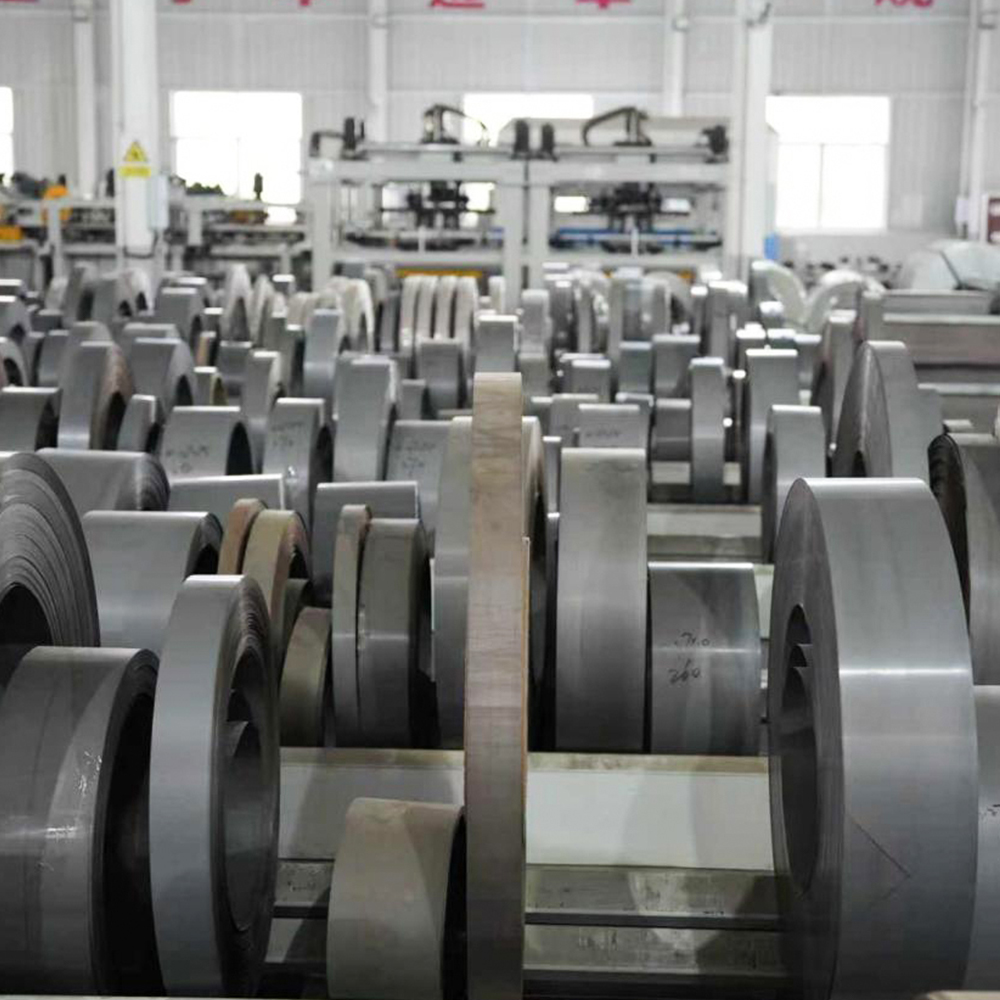
Současné zpracování křemíkové oceli se opírá o vysokorychlostní linky pro řezání na délku, které integrují odvíjení, vyrovnávání, stříhání a stohování v jednom kontinuálním toku. Tyto linky běží s vysokou propustností a jakákoliv výměna nožů způsobuje prostoje. Karbidové stříhací nože snižují počet zastávek při údržbě a udržují přesnost stabilní, což je činí nezbytnými pro automatizovaná výrobní prostředí.
Výrobci, jako je Jiangsu Jingtianxia Electric Technology, poskytovatel linky ze silikonové oceli nařezané na délku , navrhují své střižné stanice s ohledem na možnosti tvrdokovových nástrojů. Například linka pro řezání silikonové oceli HJDZ440 je navržena tak, aby udržovala úzké rozměrové tolerance u dlouhých sérií, což jsou přesně provozní podmínky, kde tvrdokovové čepele vynikají.
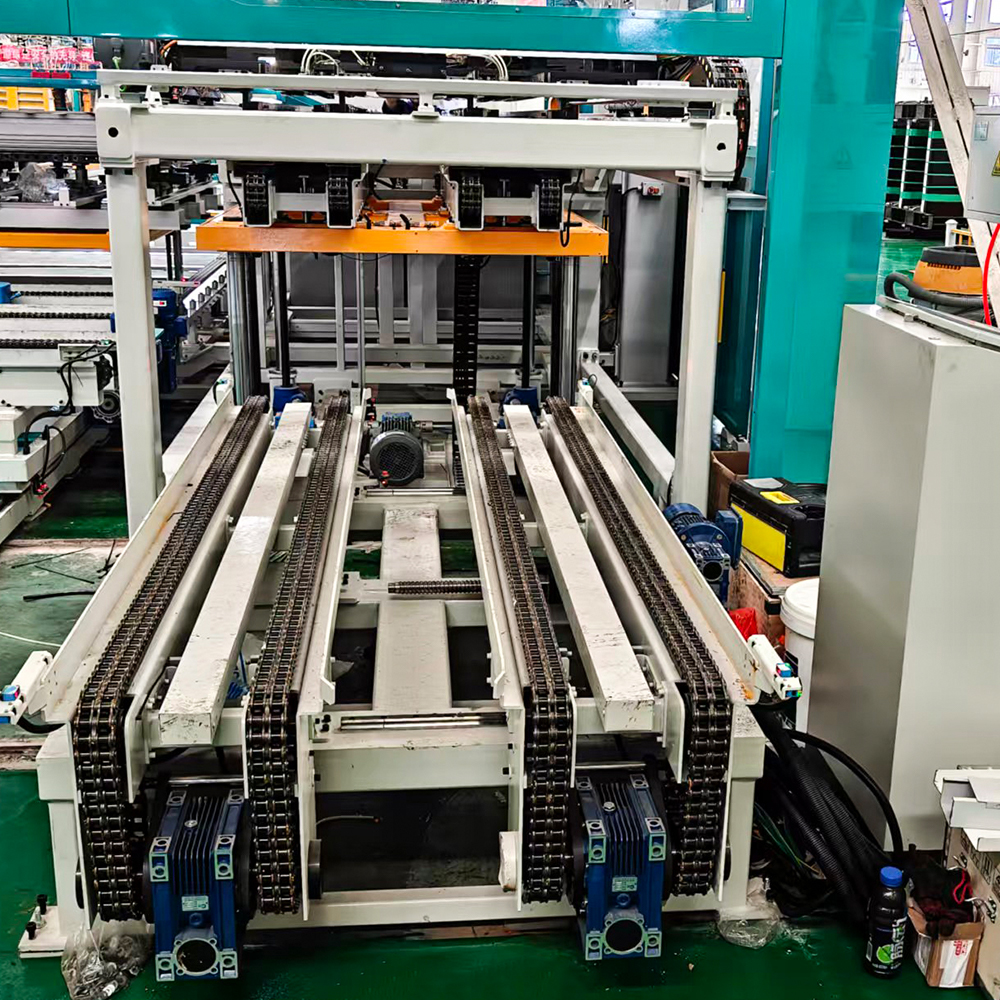
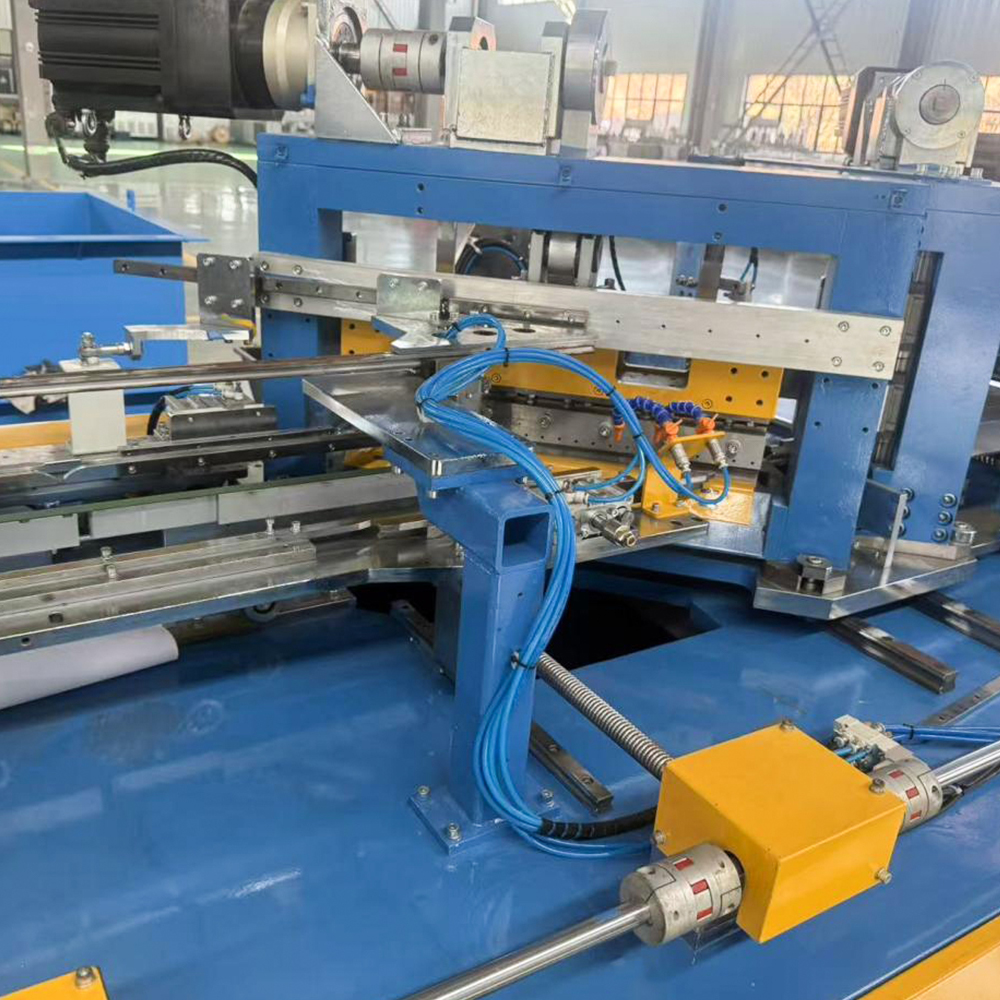
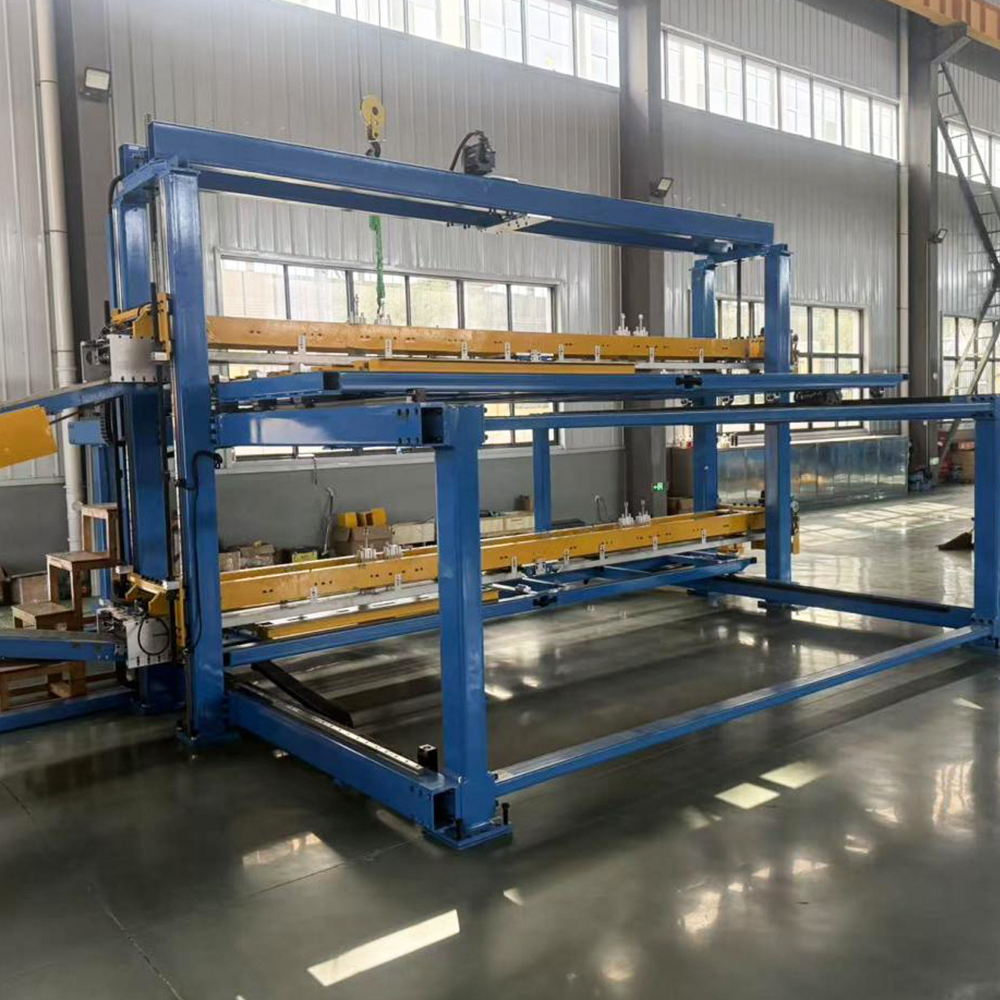 HJ-DZ-440 Silikonová ocel řezaná na délku Vysoce přesná stříhací linka se servořízením Siemens a nástroji z tvrdokovu dosahující přesnosti řezání ±0,2 mm. Podporuje offline i in-line stohování, takže je vhodný pro dlouhosériovou výrobu, kde je kvalita hran a opakovatelnost zásadní. Zobrazit produkt →
Pro operace s užší šířkou pásu nebo lehčími rozsahy tloušťky nabízí řada stříhací křemíkové oceli HJDZ300 stejný důraz na kvalitu ostří a opakovatelnost, přičemž se opět spoléhá na tvrdokovové stříhací nože, které poskytují konzistentní výsledky.
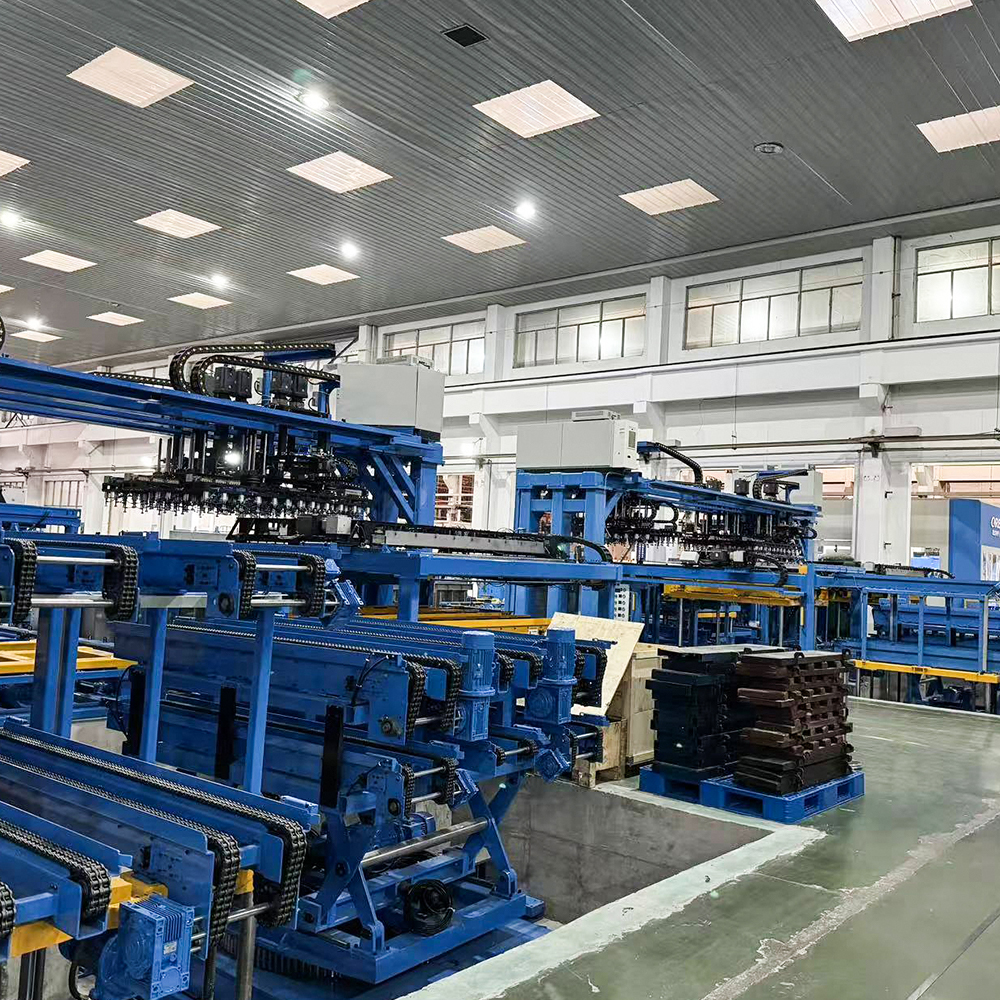 HJ-DZ-300 stříhací linka na silikonovou ocel Kompaktní stříhací linka určená pro malé a střední výrobce transformátorů, šířky zpracování do 300 mm. Nabízí stejnou přesnost jako větší modely, s přesností řízenou servomotorem a nízkou hlučností, ideální pro vícedruhovou malosériovou výrobu. Zobrazit produkt →
Výběr správného karbidového stupně a geometrie
Ne všechny tvrdokovové kotouče fungují stejně. Efektivní zpracování oceli s orientovaným zrnem s vysokým obsahem křemíku závisí na přizpůsobení jakosti a geometrie specifickým parametrům linky.
Karbidová třída
Vyšší obsah kobaltu zvyšuje houževnatost, ale snižuje tvrdost; nižší obsah kobaltu zlepšuje odolnost proti opotřebení, ale zvyšuje křehkost. Většina aplikací pro stříhání křemíkové oceli používá třídy s obsahem kobaltu mezi 6 % a 15 %, čímž se vyvažuje odolnost proti nárazu a životnost hrany.
Geometrie čepele
- Úhly čela a vůle řídí rozložení napětí během střihu.
- Stabilní řezná hrana s kontrolovaným poloměrem honování zabraňuje vylamování při prvním kontaktu.
- Dostatečná zadní vůle snižuje tření mezi čepelí a odizolovaným plechem.
Maximalizace životnosti čepele prostřednictvím údržby
Pravidelná kontrola a včasné přebroušení udržují tvrdokovové stříhací nože v optimálním stavu. Čepele by měly být přebroušeny dříve, než se rozpadne hrany, protože skryté mikroúlomky urychlují další poškození. Přesné brousicí zařízení a kvalifikovaná obsluha jsou zásadní pro znovuvytvoření původní geometrie řezu, aniž by došlo k popálení při broušení.
Mazání a upínací moment také ovlivňují stabilitu čepele, takže obsluha by měla dodržovat specifikace výrobce stroje pro každou stříhací linku. Udržování náhradní sady čepelí v pohotovosti snižuje nouzové odstávky a dělá z plánovaného přebrušování rutinní součást plánování výroby.
Často kladené otázky
Q1: Jak často by se měly karbidové střižné čepele přebrušovat?
Interval přebroušení závisí na jakosti materiálu, tloušťce pásu, rychlosti střihu a kvalitě kotouče. U oceli s orientovaným zrnem s vysokým obsahem křemíku za normálních výrobních podmínek vydrží čepele z tvrdokovu třikrát až pětkrát déle než čepele z rychlořezné oceli, přičemž intervaly se běžně pohybují v rozmezí několika týdnů až měsíců nepřetržitého provozu.
Q2: Zvládnou tvrdokovové čepele všechny druhy křemíkové oceli?
Ano, při správné volbě jakosti a geometrii břitu mohou tvrdokovové kotouče stříhat oceli s orientovaným zrnem, s vysokým obsahem křemíku a dokonce i polozpracované elektrotechnické oceli. Optimální třída karbidu se však může lišit podle konkrétní tvrdosti materiálu a typu povlaku.
Otázka 3: Proč se objevují otřepy i u čepelí z tvrdokovu?
K tvorbě otřepů může dojít, když je vůle kotouče nesprávná, ochranný kryt kotouče je opotřebovaný nebo je podpěra listu nesprávně vyrovnána. Karbidové čepele snižují frekvenci otřepů, ale nemohou kompenzovat mechanické vychýlení střižného stroje. Rutinní údržba celé stříhací stanice zůstává zásadní.
Zpracování orientované oceli s vysokým obsahem křemíku neponechává žádný prostor pro kompromisy. Vynikající magnetický výkon materiálu klade mimořádné nároky na řezné nástroje a pouze tvrdokovové stříhací čepele trvale zajišťují stabilitu břitu, odolnost proti opotřebení a řezání bez otřepů, které vyžaduje moderní výroba jádra transformátoru. Evoluce modernizované inteligentní zpracovatelské zařízení pokračuje v posilování tohoto přístupu založeného na přesnosti a pro výrobce, kteří zkoumají automatizovanou výrobu jádra, není výběr materiálu čepele menším rozhodnutím o spotřebním materiálu, ale strategickým faktorem, který určuje kvalitu jádra, dobu provozuschopnosti výroby a dlouhodobé provozní náklady.
-
Mobil
+86-18351152766
-
E-mail
479279940@qq.com
-
Adresa
Park č. 3, vesnice Jiangcun, město Liangxu, okres Jiangyan, město Taizhou, provincie Ťiang-su, Čína


Copyright © Jiangsu Jingtianxia Electric Technology Co., Ltd. Všechna práva vyhrazena.Specializace na výrobu transformátorových jader