
Stohovací a montážní linky: přesnost, proces a výkon
Výroba jádra transformátoru představuje jeden z nejkritičtějších procesů ve výrobě elektrických zařízení. Výkon, účinnost a spolehlivost transformátoru závisí zásadně na tom, jak přesně je jeho jádro naskládáno a sestaveno. Stohovací a montážní linky jádra se vyvinuly z manuálních, pracně náročných operací k vysoce automatizovaným, digitálně řízeným systémům, které poskytují bezprecedentní přesnost a konzistenci. Tento článek zkoumá technické aspekty stohování jader, vývoj montážních linek a měřitelné výhody moderní automatizace.
Pochopení stohování jader ve výrobě transformátorů
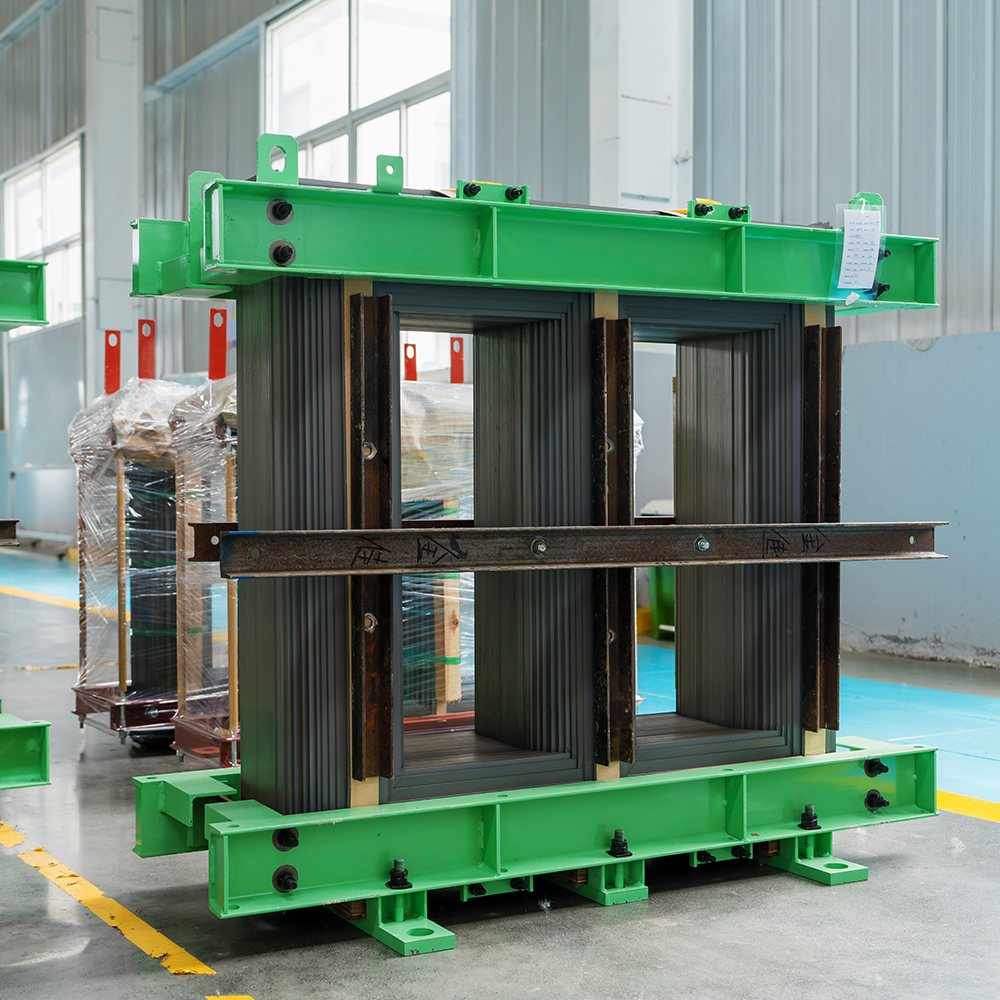
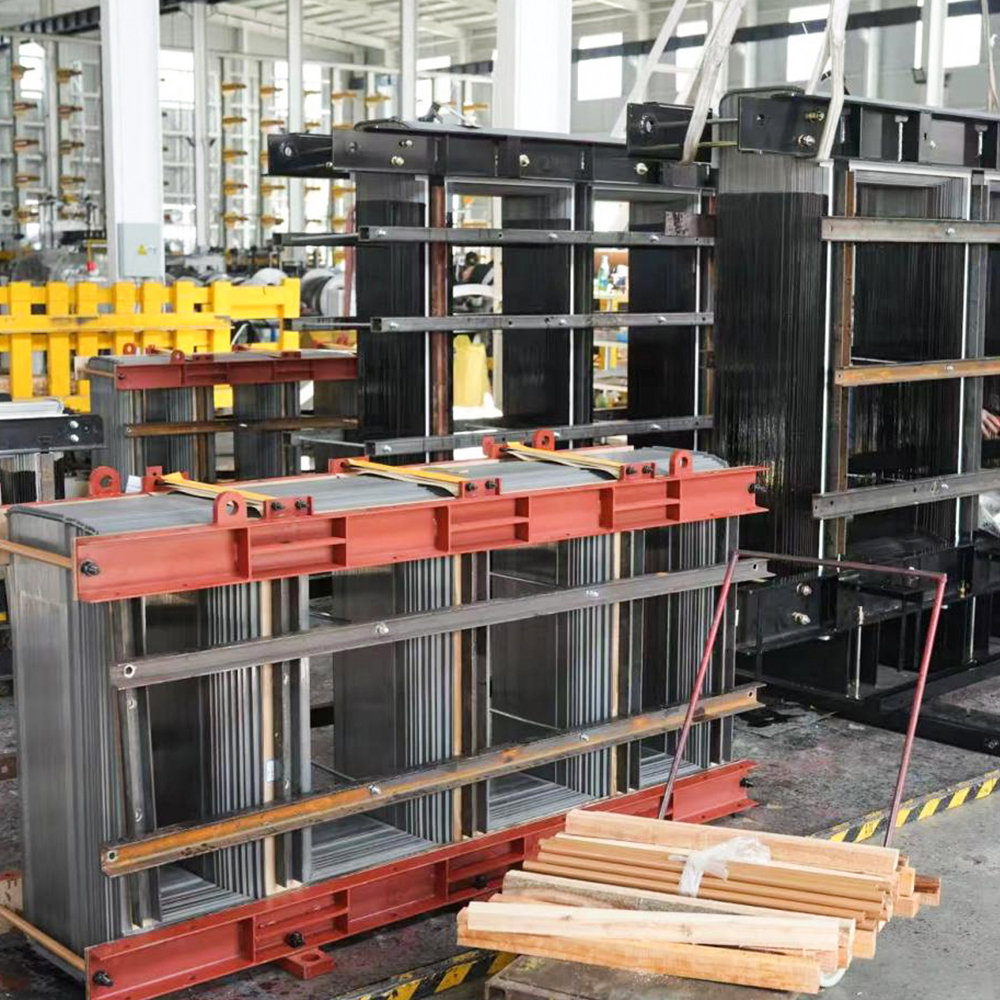
Stohování jader je proces sestavování tenkých plechů z elektrotechnické oceli s orientovanou strukturou do kompletního jádra transformátoru. Tyto lamely, typicky 20 gauge nebo tenčí, jsou potaženy izolačním materiálem na každé straně, aby se minimalizovaly ztráty vířivými proudy. Jádro poskytuje uzavřenou cestu pro magnetický tok spojující primární a sekundární vinutí, takže jeho konstrukce je kritická pro výkon transformátoru.
Základní principy stavby jádra
Jádro musí splňovat několik technických požadavků:
- Kontinuita magnetické dráhy: Laminace musí být vyrovnány, aby se vytvořily nepřerušované magnetické obvody.
- Minimální vzduchové mezery: Stupňovité přeplátované spoje vyžadují mezery menší než 2 mm, aby se zabránilo úniku tavidla a lokálnímu zahřívání.
- Kontrola otřepů: Tenké ocelové závity z řezání musí být minimalizovány, aby se zabránilo částečnému vybití v olejových transformátorech.
- Pravoúhlost a kolmost: Magnetické obvody musí zachovávat přesné geometrické vztahy.
- Těsnost stohu: Správná komprese snižuje hladinu hluku a zabraňuje poškození způsobenému vibracemi.
Klíčové informace: Mezera u stupňovitých spojů přímo koreluje s účinností transformátoru. I malá nesouosost může zvýšit ztráty naprázdno o 3–5 % a zvýšit hladinu provozního hluku o několik decibelů. Moderníí automatizované systémy jsou navrženy tak, aby udržovaly přesnost na úrovni mikronů napříč tisíci laminačních vrstev.
Materiály pro laminaci jádra a jejich vliv na stohování
Výběr materiálu jádra zásadně ovlivňuje proces stohování. Jádra transformátorů používají vysoce kvalitní elektrotechnickou ocel s orientovaným zrnem s malým procentem křemíku, aby se snížily hysterezní ztráty. Materiál je válcován do tenkých plátů a potažen izolačními vrstvami, aby se minimalizovaly ztráty vířivými proudy.
| Materiálové vlastnosti | Dopad na stohování | Zvažování kvality |
|---|---|---|
| Orientace zrn | Určuje úhly řezu a směr stohování | Pro magnetické vlastnosti musí být zachována konzistentní orientace |
| Izolační nátěr | Ovlivňuje způsoby lepení a stohovací tlak | Při manipulaci musí zůstat neporušené |
| Tolerance tloušťky | Ovlivňuje přesnost výšky stohu | Kumulativní změny tloušťky ovlivňují konečné rozměry |
| Úroveň otřepů okrajů | Vyžaduje řezací zařízení s přesným ovládáním | Přímo ovlivňuje těsnost stohování a integritu izolace |
Proces stohování musí zohledňovat tyto materiálové charakteristiky při zachování zarovnání napříč tisíci laminací. I u vysoce kvalitních materiálů metoda stohování významně ovlivňuje konečný výkon transformátoru.
Ruční stohování vs. automatické stohování
Průmysl do značné míry přešel od ručního stohování k automatizovaným systémům. Zatímco ruční stohování zůstává v některých aplikacích běžné, představuje inherentní výzvy, které řeší automatizované linky.
Vlastnosti ručního stohování
- Pracně a časově náročný proces
- Sklon k lidským chybám a nedůslednosti
- Variabilní těsnost stohu a kvalita vyrovnání
- Nižší produktivita a vyšší mzdové náklady
- Hodně se spoléhá na technické dovednosti a školení
Výhody automatického stohování
- Konzistentní, opakovatelná kvalita stohování napříč výrobními sériemi
- Eliminace lidské chyby při umístění laminace
- Výrazně vyšší výrobní kapacita
- Snížené ztráty naprázdno a nižší provozní hluk
- Nižší náklady na pracovní sílu a vyšší bezpečnost na pracovišti
Srovnání v oboru: Automatizované systémy stohování jader prokázaly snížení hluku přibližně o 5 decibelů a snížení ztráty naprázdno o přibližně 5 % ve srovnání s ručně skládanými jádry. Tato vylepšení představují významné provozní úspory po dobu životnosti transformátoru.
Automatizované systémy stohování jádra: Architektura a provoz
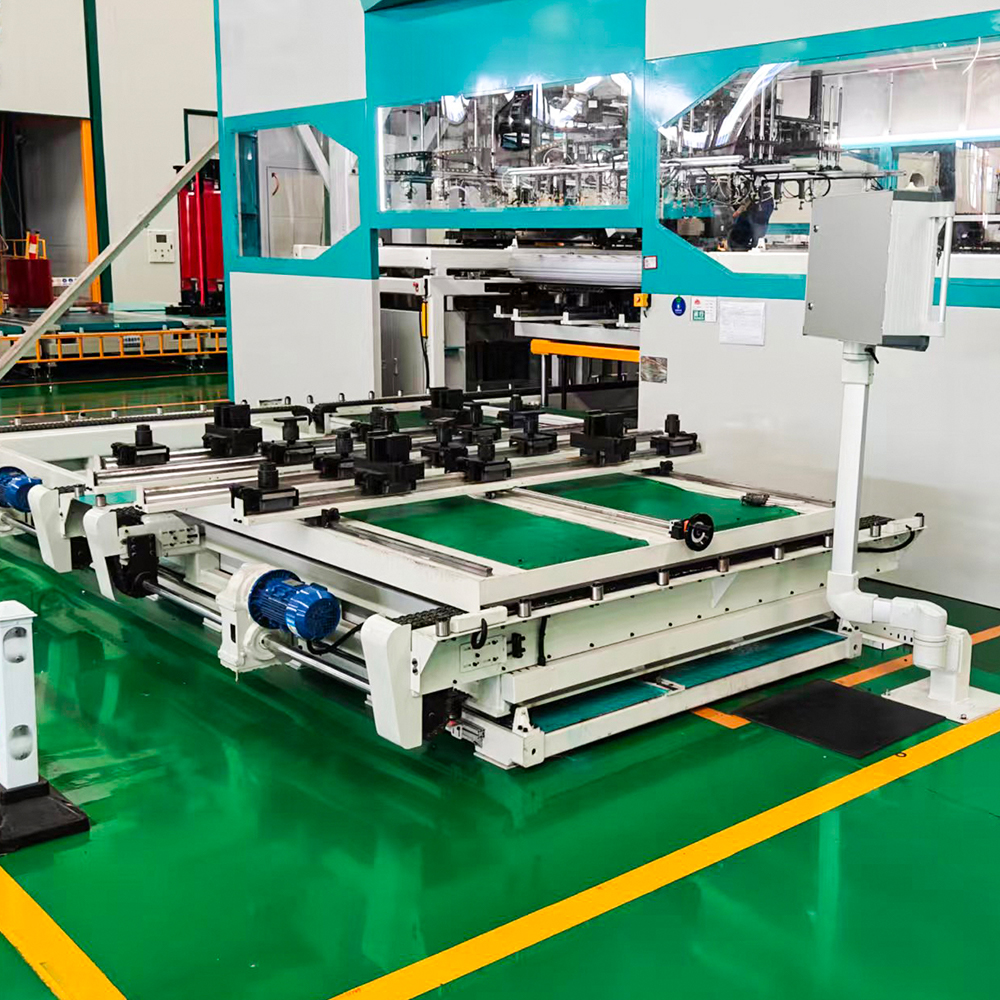
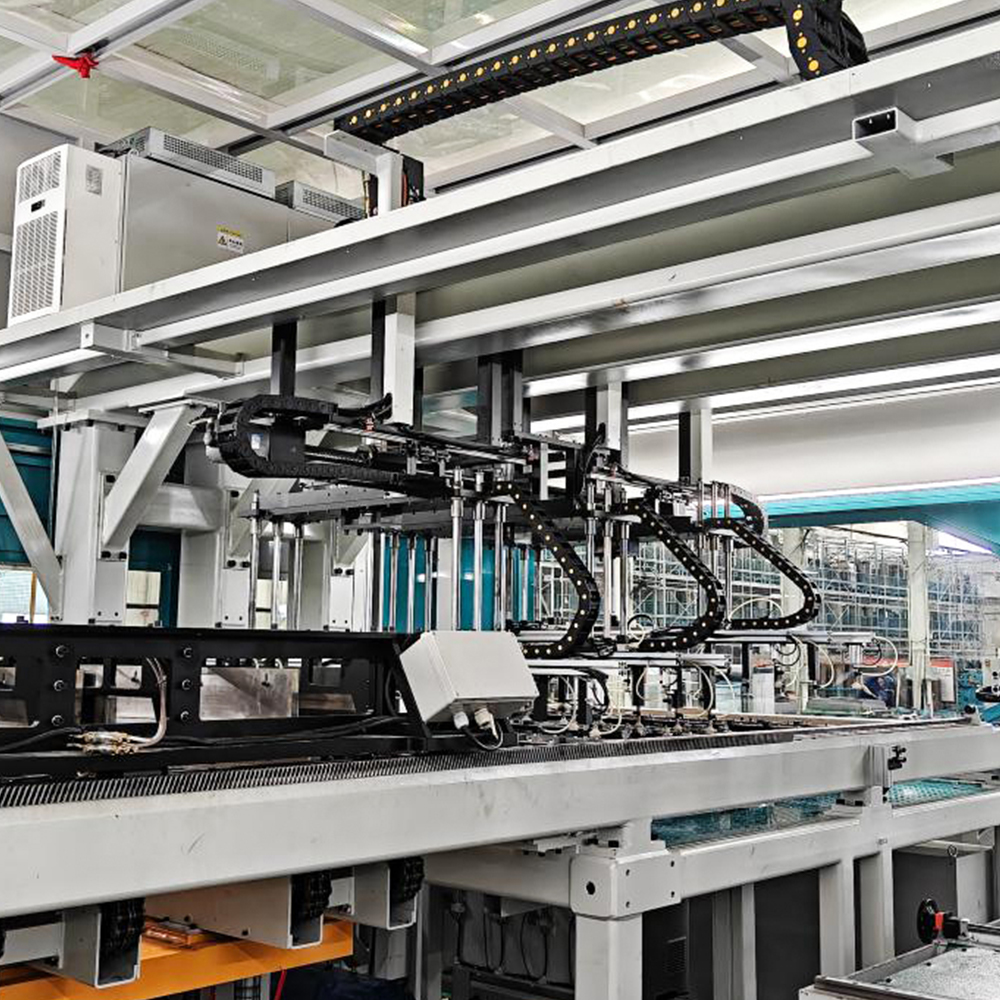
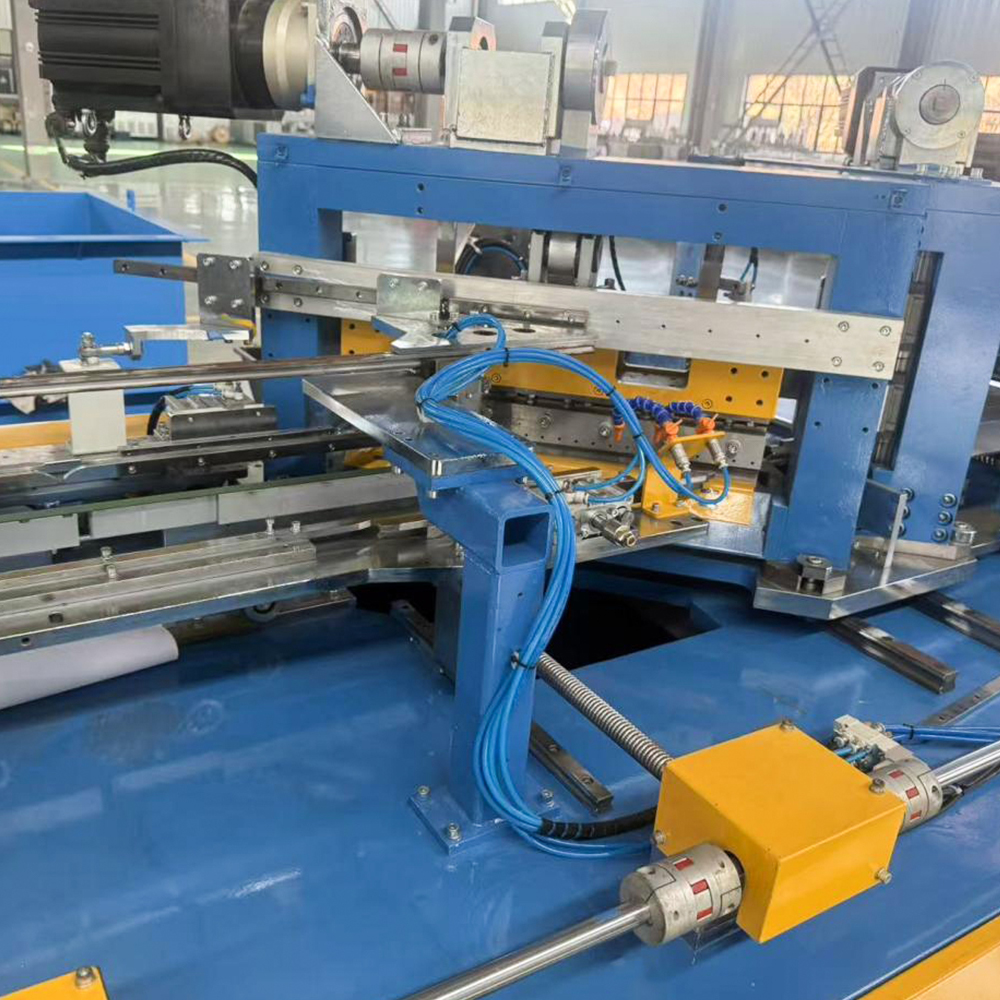
Modern Stohovací a montážní linky jádra integrovat přesné řezání s automatizovaným stohováním v kontinuálním nebo polokontinuálním procesu. Řada GEORG autostack je příkladem schopností současných systémů.
Systémové komponenty
- Odvíjení a krmení: Cívky z elektrooceli jsou odvíjeny a přiváděny do řezacího systému pod kontrolou napětí.
- Přesné stříhání: Servořízené řezací jednotky produkují laminace s přesností na úrovni mikronů a řízenou úrovní otřepů.
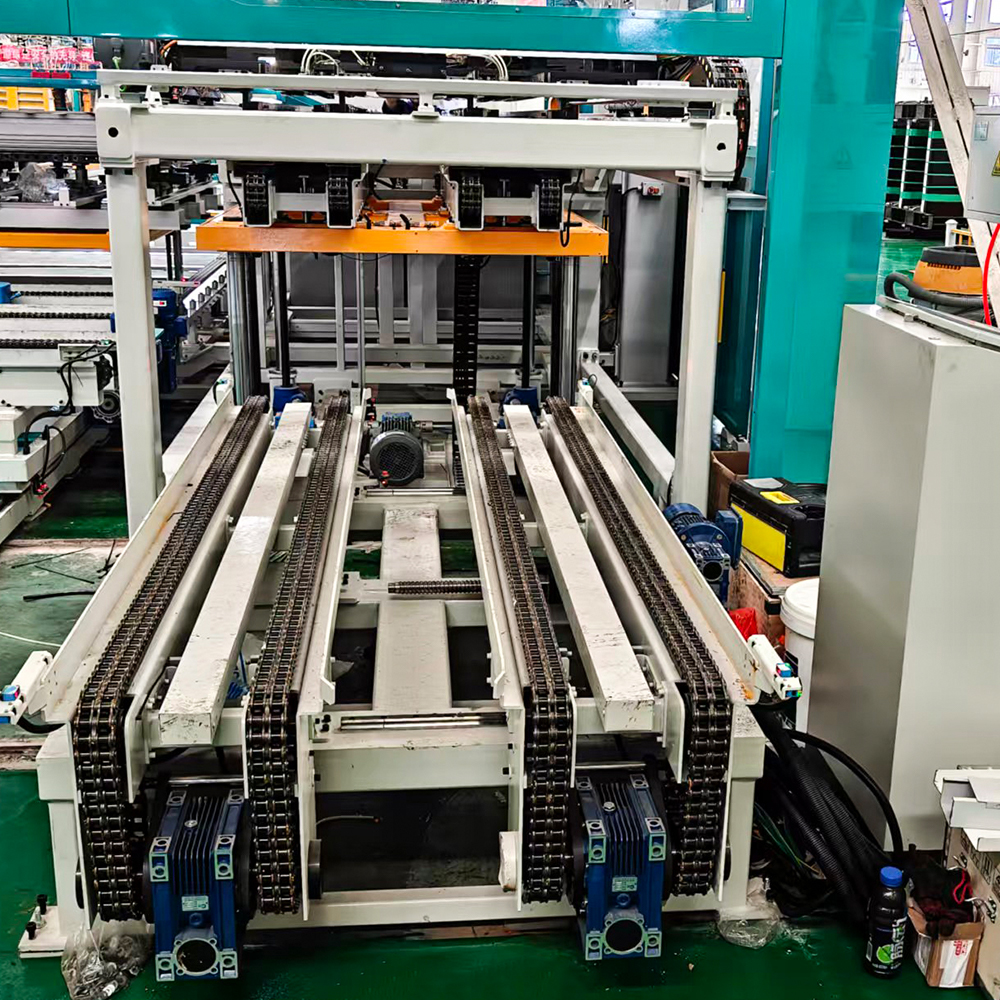
- Střední doprava: Nařezané laminace jsou dopravovány do stohovacích pozic pomocí specializovaných dopravníkových systémů.
- Integrace elektronického stohovače: Automatické zakladače umístí každou laminaci přesně na rostoucí stoh.
- Lisování a páskování: Hotové stohy jsou komprimovány a zajištěny pro další zpracování.
Sekvence stohování pro jádra typu E
Typická automatizovaná stohovací sekvence se řídí systematickým vzorem:
- Laminace středové nohy jsou podávány a umístěny na E-stack.
- Přemístěte stohovací dopravníky tak, aby mohly přijímat vnější lamely.
- Laminace vnější nohy jsou uloženy na obou stranách jádra.
- Laminace spodního třmenu jsou otočeny a umístěny na základně.
- Laminace horního třmenu jsou uloženy na samostatném stohu.
- Proces se opakuje pro každou vrstvu a vytváří jádro vrstvu po vrstvě.
Tato sekvence, prováděná stokrát nebo tisíckrát na jádro, vyžaduje přesnou koordinaci více dopravníků a polohovacích systémů. Moderní linky dosahují této koordinace prostřednictvím integrované správy dat a řízení v reálném čase.
Kontrola kvality v Core Stacking
Zajištění kvality během stohování je zásadní pro dosažení cílů výkonu transformátoru. Během procesu musí být sledováno a kontrolováno několik kritických parametrů.
Kritické parametry kvality
- Přesnost výšky stohu: Musí odpovídat konstrukčním specifikacím v rámci úzkých tolerancí.
- Zarovnání vrstev: Každá laminace musí být umístěna přesně vzhledem k vrstvě pod ní.
- Konzistence mezery: Mezery s přeplátováním musí zůstat menší než 2 mm přes všechny spoje.
- Kontrola otřepů: Otřepy způsobené řezáním musí být minimalizovány, aby se zabránilo částečnému vybití.
- Těsnost stohu: Tlaková síla musí být aplikována rovnoměrně přes jádro.
- pravoúhlost: Magnetické obvody musí udržovat kolmé vztahy.
Metody měření a ověřování
- Laserové měřicí systémy pro sledování výšky a polohy v reálném čase
- Obrazové systémy pro ověřování rozměrů
- Zpětná vazba snímače pro kontrolu síly během lisování
- Záznam dat pro sledovatelnost a optimalizaci procesů
- Ověření rozměrů po stohu pomocí měření souřadnic
Tato opatření kontroly kvality jsou účinná pouze tehdy, jsou-li integrována do samotného procesu stohování. Automatizované linky se senzorovými zpětnovazebními systémy dokážou detekovat a korigovat odchylky v reálném čase, což zajišťuje konzistentní kvalitu u každého vyrobeného jádra.
Inovace v technologii Core Stacking
Nedávné inovace v technologii stohování jádra změnily výrobní prostředí. Vývoj inteligentních, plně automatických výrobních linek představuje významný milník v oboru.
Digitální integrace a Průmysl 4.0
Moderní jádrové stohovací linky se vyznačují přímým přenosem dat z řezacích systémů do stohovacího zařízení. Tato integrace umožňuje:
- Digitální nastavení parametrů pro různé modely transformátorů
- Rychlé přepínání mezi specifikacemi produktu
- Automatické nastavení úhlů řezu a sekvencí stohování
- Sběr dat v reálném čase pro sledování kvality
- Centralizovaná digitální správa celého výrobního procesu
Offline vs. Inline stohování
- Inline stohování: Stohovací systém je integrován přímo s řezací linkou, což umožňuje kontinuální výrobu. Vhodné pro velkoobjemovou, standardizovanou výrobu jádra.
- Offline stohování: Stohy jader se sestavují odděleně od procesu řezání. To umožňuje flexibilnější plánování a je vhodné pro větší a složitější jádra.
Oba přístupy nabízejí výrazné výhody a výběr závisí na požadavcích výroby, velikosti jádra a objemu. Někteří výrobci používají hybridní přístupy k maximalizaci účinnosti napříč různými produktovými řadami.
Výkonové výhody přesné stohování jader
Přesnost stohování jader se přímo promítá do zlepšení výkonu transformátoru. Automatizované stohovací linky poskytují konzistentní, měřitelné výhody, které ovlivňují celý životní cyklus transformátoru.
Snížené ztráty bez zatížení
Přesné stohování snižuje magnetickou reluktanci a minimalizuje ztráty vířivými proudy. Automatizované systémy mohou dosáhnout snížení ztrát přibližně o 5 % ve srovnání s ručním stohováním, což se promítá do významných úspor energie během provozní životnosti transformátoru.
Nižší provozní hluk
Konzistentní těsnost stohu a vyrovnání snižují účinky magnetostrikce, které způsobují hučení transformátoru. Snížení hladiny hluku přibližně o 5 decibelů bylo zdokumentováno pro transformátory postavené s automatizovanými stohovacími systémy.
Zvýšená spolehlivost
Přesné stohování snižuje riziko horkých míst, částečného vybití a mechanické únavy. Tyto faktory přispívají k delší životnosti transformátoru a nižším nárokům na údržbu.
Konzistentní kvalita
Automatizované linky produkují identickou úroveň kvality ve všech jádrech a eliminují variabilitu způsobenou dovednostmi nebo únavou operátora. Tato konzistence je nezbytná pro splnění přísných zákaznických specifikací a regulačních požadavků.
Stoly a vybavení pro stohování jádra
Stohování jader vyžaduje robustní zařízení schopné zvládnout hmotnost a rozměry jader transformátorů. Stohovací stoly poskytují základ pro ruční i automatizované montážní procesy.
Klíčové specifikace zařízení
- Rozsah kapacity: Stohovací stoly jsou k dispozici s kapacitou od 1 tuny až do 300 tun a větší.
- Výška stohování: Systémy mohou pojmout výšku stohu až 1 800 mm nebo více.
- Počet nohou: Zařízení může podporovat jádra s až 5 nohami.
- Metody umístění: Stohovací kolíky, boční zarážky a rohové zarážky zajišťují přesné umístění laminace.
- Další vybavení: Lisovací jednotky, páskovací systémy a předskladovací regály zvyšují efektivitu výroby.
Tyto specifikace zařízení určují typy a velikosti transformátorů, které lze vyrábět. Výrobci vybírají zařízení na základě svého produktového portfolia a požadavků na výrobu.
Běžné otázky o stohování jádra a montážních linkách
Q1: Co je stohování jader při výrobě transformátorů?
Stohování jader je proces sestavování tenkých, zrnitě orientovaných elektroocelových laminací do struktury jádra transformátoru. Laminace jsou přesně zarovnány a naskládány vrstvu po vrstvě, aby vytvořily kompletní magnetický obvod. Tento proces vyžaduje přesnost na úrovni mikronů, aby byl zajištěn optimální výkon transformátoru.
Q2: Jaký je rozdíl mezi ručním a automatickým stohováním jádra?
Manuální stohování se spoléhá na zkušené techniky, kteří umístí každou laminaci individuálně, zatímco automatické stohování využívá přesné zařízení se servořízením a zpětnou vazbou senzoru. Automatizované systémy nabízejí vyšší konzistenci, vyšší rychlost výroby a lepší kontrolu kvality ve srovnání s manuálními metodami. Většina moderních výrobců transformátorů používá pro výkonové transformátory automatizované stohování.
Q3: Co jsou spoje s přeplátováním při stohování jádra?
Stupňovité přeplátované spoje jsou metodou překrývání sousedních laminací v jádru, aby se zmenšily vzduchové mezery a minimalizovaly úniky tavidla. Mezera u přechodového přesahu musí být udržována pod 2 mm, aby se zabránilo lokálním ztrátám tepla a energie. Správné vyrovnání stupňovitého překrytí je nezbytné pro účinnost transformátoru.
Q4: Jaké faktory ovlivňují kvalitu stohování jádra?
Mezi kritické faktory patří přesnost vyrovnání laminace, těsnost stohu, kontrola mezery ve spojích s přeplátováním, úrovně otřepů při řezání, kolmost magnetických obvodů a stálost stohovacího tlaku. Každý faktor musí být pečlivě kontrolován, aby se dosáhlo optimálního výkonu transformátoru.
Q5: Jaké jsou výhody automatického skládání jádra?
Automatizované stohování jádra poskytuje konzistentní kvalitu, eliminuje lidskou chybu, zvyšuje výrobní kapacitu, snižuje náklady na pracovní sílu a zvyšuje bezpečnost. Vyrábí také jádra s nižšími ztrátami naprázdno a sníženým provozním hlukem ve srovnání s ručně skládanými jádry.
Q6: Jak funguje E-stohovač při sestavování jádra?
E-stohovač se integruje se zařízením pro řezání jádra, aby se laminace automaticky umístily na stoh jádra. Přijímá nařezané lamely z řezací linky, transportuje je do stohovací polohy pomocí dopravníků a ukládá je s přesným vyrovnáním. E-stohovač udržuje konzistentní kvalitu stohování napříč tisíci laminací.
Otázka 7: Jaká je typická sekvence stohování pro jádro transformátoru typu E?
Sekvence stohování pro jádro typu E zahrnuje střídání laminací středních ramen s vnějšími laminacemi ramen ve specifickém vzoru. Dopravníky přepravují každou lamelu na její určenou pozici, přičemž systém se otáčí mezi středem, vnějším umístěním a umístěním třmenu. Tato sekvence vytváří jádro vrstvu po vrstvě, dokud není dosaženo plné výšky.
Q8: Jaká opatření kontroly kvality se používají při stohování jádra?
Opatření kontroly kvality zahrnují laserové měření v reálném čase pro monitorování výšky, systémy vidění pro ověřování rozměrů, zpětnou vazbu senzoru pro kontrolu síly a záznam dat pro sledovatelnost. Tyto systémy detekují a opravují odchylky během procesu stohování, aby byla zajištěna konzistentní kvalita.
-
Mobil
+86-18351152766
-
E-mail
479279940@qq.com
-
Adresa
Park č. 3, vesnice Jiangcun, město Liangxu, okres Jiangyan, město Taizhou, provincie Ťiang-su, Čína


Copyright © Jiangsu Jingtianxia Electric Technology Co., Ltd. Všechna práva vyhrazena.Specializace na výrobu transformátorových jader